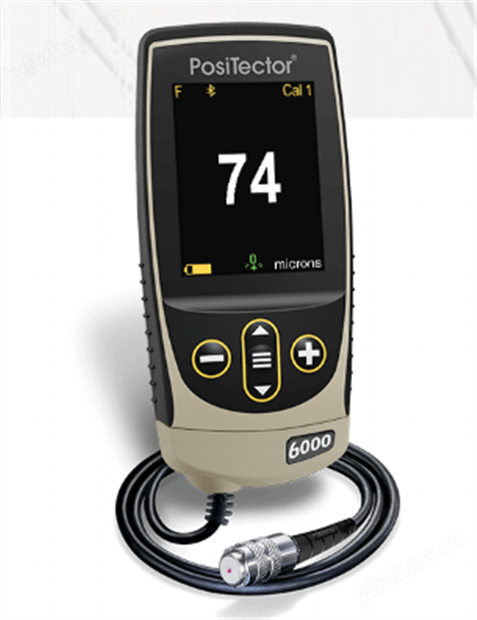
制造業(yè)精細化生產(chǎn)進程中,各類微小曲面、溝槽、臺階結(jié)構(gòu)的形貌檢測需求持續(xù)增多,傳統(tǒng)測量器具難以完整捕捉工件表面連續(xù)變化的輪廓形態(tài),測針輪廓儀依靠接觸式傳感采集數(shù)據(jù)的方式,成為車間質(zhì)檢、實驗室形貌分析常用設(shè)備。設(shè)備依靠物理觸針貼合工件表面滑行,將微觀凹凸產(chǎn)生的微小位移轉(zhuǎn)化為可識別電信號,經(jīng)過濾波、運算處理后還原完整輪廓曲線,同步輸出多項幾何形貌相關(guān)數(shù)據(jù),適配多行業(yè)精密工件檢測工作。
測針輪廓儀的測量邏輯不受工件反光、透光屬性干擾,對硬質(zhì)材質(zhì)工件兼容性更強,覆蓋五類主流應(yīng)用領(lǐng)域。第一類為通用機械加工領(lǐng)域,多用于軸類零件、密封配件、齒輪齒面的截面輪廓校驗,判定圓弧過渡、溝槽深淺是否匹配設(shè)計標準。第二類是精密模具加工場景,針對模具型腔、細小流道、分型面開展掃描,獲取曲面起伏數(shù)據(jù),輔助模具修模與成型效果驗證。第三類歸屬光學(xué)元件制造,可檢測鏡片邊緣、光纖對接端面的曲率與臺階高度,保障光學(xué)元件裝配配合精度。第四類面向電子元器件生產(chǎn),針對微型導(dǎo)電觸點、封裝外殼細微結(jié)構(gòu)做形貌測量,排查加工產(chǎn)生的毛刺與形變。第五類用于新材料研發(fā)試驗,對陶瓷、硬質(zhì)合金試樣表面做連續(xù)形貌采集,記錄材料打磨、腐蝕后的表面變化規(guī)律。
完整測量結(jié)果的穩(wěn)定輸出,依賴測量前多環(huán)節(jié)規(guī)范處理,整套籌備工作分為四層步驟推進。第一層做好工件表面處理,清除附著的切削液、粉塵、金屬碎屑,細小毛刺使用細砂紙輕修,避免硬質(zhì)凸起剮蹭觸針或造成波形異常跳動,處理完成后靜置至工件溫度與環(huán)境溫度趨于一致。第二層完成工件裝夾固定,平面工件選用平置支撐,異形、細長工件搭配專用夾具夾緊,減少測量滑行過程中的微小位移,懸空長度較大的工件增設(shè)輔助支撐點。第三層完成測針選配與安裝,依據(jù)被測結(jié)構(gòu)形態(tài)挑選對應(yīng)規(guī)格觸針,窄深溝槽選用纖細針尖,平整大面積工件使用常規(guī)標準觸針,安裝完成后輕推測頭確認無松動、卡滯情況。第四層完成環(huán)境與設(shè)備校準,測量區(qū)域保持氣流平穩(wěn)、地面無持續(xù)震動,開機后預(yù)留固定預(yù)熱時長,使用標準樣板完成零點校正,消除設(shè)備自身系統(tǒng)偏移帶來的誤差。
正式掃描階段的操作細節(jié),直接影響數(shù)據(jù)重復(fù)性,操作過程需要把控三類核心注意事項。第一類控制掃描運行速度,高精度檢測選用低速滑行模式,常規(guī)批量檢測可適度提升速度,速度過快容易出現(xiàn)觸針脫離工件表面,速度過慢會拉長整體檢測周期,兩種方式都會改變數(shù)據(jù)穩(wěn)定性。第二類把控掃描行進方向,測量路徑垂直于工件加工紋理走向,避免單一紋路造成輪廓曲線出現(xiàn)規(guī)律性偏差,遇到多轉(zhuǎn)折曲面時分段設(shè)置掃描路徑,完整覆蓋所有需要觀測的區(qū)域。第三類實時觀測輪廓波形,掃描過程中同步查看屏幕生成的曲線,若出現(xiàn)無規(guī)律尖銳跳變波形,立刻暫停設(shè)備排查干擾源,多數(shù)情況由殘留粉塵、輕微震動、工件微小晃動引發(fā),排除干擾后重新啟動掃描。單次工件檢測建議重復(fù)多次掃描,提取多組數(shù)據(jù)均值作為最終判定依據(jù),降低單次偶然誤差影響。
測針屬于損耗型精密部件,整機導(dǎo)軌、傳感模塊同樣需要定期維護,養(yǎng)護工作分為日常清潔、周期校驗、部件更換三部分。日常清潔工作在每日檢測結(jié)束后開展,使用無塵軟布擦拭工作臺、導(dǎo)軌表面,清除殘留金屬粉末,觸針部位搭配專用清潔工具輕拭,禁止硬質(zhì)物品直接觸碰針尖。周期校驗按照固定時間間隔執(zhí)行,定期使用標準輪廓樣板復(fù)測,對比測量數(shù)值偏差幅度,偏差超出合理區(qū)間時聯(lián)系專業(yè)人員調(diào)試校準。部件損耗管控重點關(guān)注觸針狀態(tài),針尖出現(xiàn)磨損、彎折、缺口后及時更換,磨損觸針會弱化微小形貌捕捉能力,長期使用會持續(xù)拉低測量數(shù)據(jù)可信度。設(shè)備閑置時段覆蓋防塵罩,減少空氣中懸浮顆粒進入導(dǎo)軌、傳感組件內(nèi)部,降低卡滯故障出現(xiàn)概率。
掃描結(jié)束后系統(tǒng)自動存儲全部原始輪廓數(shù)據(jù),工作人員可對數(shù)據(jù)做二次整理歸檔。軟件內(nèi)置數(shù)據(jù)篩選功能,能夠剔除掃描過程產(chǎn)生的無效跳點,提取直線度、角度、槽寬、臺階高度等有效數(shù)值,生成標準化檢測報告,報告內(nèi)同步留存原始輪廓曲線圖像,方便后續(xù)產(chǎn)品質(zhì)量追溯。不同品類工件對應(yīng)不同行業(yè)形貌評定標準,整理數(shù)據(jù)時對照對應(yīng)標準劃定合格區(qū)間,區(qū)分批量工件的形貌差異,為加工工藝調(diào)整提供直觀數(shù)據(jù)支撐。存儲的數(shù)據(jù)可傳輸至外接存儲設(shè)備長期留存,滿足產(chǎn)品質(zhì)檢存檔、工藝復(fù)盤等工作需求。
整套測針輪廓儀從前期工件處理、現(xiàn)場掃描操作,到后期設(shè)備養(yǎng)護、數(shù)據(jù)歸檔形成完整使用閉環(huán),每一環(huán)操作細節(jié)都會左右最終檢測結(jié)果,規(guī)范執(zhí)行各環(huán)節(jié)流程,能夠穩(wěn)定發(fā)揮設(shè)備的形貌采集能力,適配長期持續(xù)的精密檢測工作。